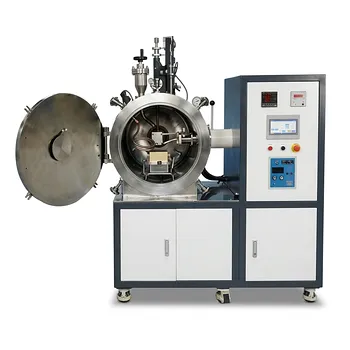
Определяющие эксплуатационные характеристики индукционного спекания сразу выделяют его на фоне традиционных методов. В этом процессе используется переменный ток высокой частоты для создания вихревых токов непосредственно в проводящей пресс-форме или образце, что позволяет сократить общее время цикла до 1–20 минут при приложенном давлении от 10 МПа до 1 ГПа. Основными преимуществами являются исключительно высокая скорость нагрева и способность концентрировать интенсивную тепловую энергию непосредственно в малом объеме образца, что обеспечивает быстрое уплотнение проводящих материалов при сохранении мелкозернистой, однородной микроструктуры.
В то время как традиционное спекание — это медленная борьба с ограничениями теплопередачи, основной задачей при индукционном спекании является овладение электромагнитной связью. Непревзойденная скорость и энергоэффективность достижимы только при точном контроле взаимосвязи между магнитным полем, электрическими свойствами материала и приложенной механической силой.
Деконструкция физики скорости и контроля
Выдающаяся производительность индукционного спекания заключается не просто в более быстром нагреве. Это принципиально иной физический механизм, который решает глубоко укоренившуюся проблему тепловой инерции в пористых порошковых заготовках.
Преодоление барьеров теплопередачи
Обычная печь сопротивления должна нагреть всю атмосферу камеры, затем тигель и, наконец, поверхность образца посредством конвекции и излучения. Это по своей сути медленный процесс, создающий температурные градиенты.
Индукционный нагрев обходит это узкое место. Быстро меняющееся магнитное поле генерирует тепло непосредственно внутри образца или его электропроводящего контейнера с помощью вихревых токов. Такая объемная или приповерхностная генерация тепла позволяет сердцевине заготовки достичь температуры спекания почти так же быстро, как и ее внешней части, устраняя движущую силу дифференциального уплотнения и внутренних напряжений.
Критические условия для эффективной передачи энергии
Чтобы превратить электромагнитную энергию в идеально спеченную деталь, необходимо выполнить три фундаментальных физических условия. Невыполнение любого из них ведет к неэффективности, неравномерному нагреву или сбою процесса.
- Отношение глубины проникновения: Электромагнитная глубина проникновения (δ) должна составлять менее половины толщины образца (2δ < d). Если поле проникает слишком глубоко, оно проходит сквозь материал, не создавая достаточной плотности тока для быстрого нагрева.
- Плотная связь индуктора и образца: Индукционная катушка должна точно соответствовать геометрии пресс-формы или образца, а воздушный зазор должен быть минимальным. Слабая связь подобна рассогласованной зубчатой передаче — она тратит огромное количество энергии, при этом эффективность резко падает.
- Избежание температурного градиента: Неспеченные металлические заготовки часто обладают высоким начальным электрическим сопротивлением. Это может вызвать «задержку инкубации», когда образец не нагревается, за которой следует опасный тепловой разгон. Решением часто является двухступенчатый процесс: предварительный нагрев с помощью излучения или радиочастотного (РЧ) поля для резкого снижения удельного сопротивления перед переходом к основному этапу спекания высокой мощности.
Пять столпов точности при индукционном спекании
При работе с высокотемпературной печью для индукционного спекания цель состоит в достижении плотности, близкой к теоретической, без роста зерен. Это требует мастерского владения пятью ключевыми параметрами. Это ваши основные рычаги для управления механизмами диффузии, которые определяют контракцию при затвердевании.
1. Пиковая температура спекания
Температура должна быть достаточно высокой для активации доминирующих механизмов диффузии — зернограничной и объемной диффузии, которые стимулируют уплотнение.
Поверхностная диффузия, происходящая при более низких температурах, лишь перемещает массу вокруг поверхностей пор, не уменьшая их. Целевая температура должна перешагнуть этот режим в область, где движение атомов от границ зерен заполняет поры, вызывая фактическое сжатие. Для проводящих порошков, восприимчивых к индукции, этот переход происходит быстро и должен быть точно задан.
2. Время спекания и продолжительность выдержки
При целевой температуре время становится палкой о двух концах. Точно оптимизированное время выдержки позволяет полностью устранить поры и обеспечить прочный рост «шеек» между частицами.
Однако исключительно высокая подвижность атомов в состоянии индукционного нагрева означает, что границы зерен также могут быстро перемещаться, поглощая мелкие зерна для роста более крупных. Время выдержки должно быть достаточным для уплотнения, но прервано в момент исчезновения пор, до начала огрубления зерен. Это позволяет пожертвовать несколькими процентами конечной плотности ради значительного выигрыша в механической прочности.
3. Приложенное одноосное давление
Индукционное спекание под давлением, обычно с использованием графитовой пресс-формы, добавляет мощную механическую движущую силу наряду с тепловой.
Внешняя нагрузка выполняет три критические функции: она усиливает перегруппировку частиц на начальной стадии, ускоряет устранение изолированных пор на конечной стадии за счет эффективного сдвига материала вокруг них и, что самое важное, позволяет достичь полной плотности при более низкой температуре и за более короткое время. Этот синергетический эффект является ключом к преодолению компромисса между размером зерна и плотностью.
4. Контроль атмосферы для химии поверхности
Уровень вакуума или среда инертного газа (обычно аргон или азот) в высокотемпературной печи выступает в роли химического привратника.
Высокий вакуум (около 1 × 10⁻³ Торр) является стандартом для реактивных металлов, чтобы предотвратить катастрофическое окисление и удалить летучие примеси и захваченные газы во время закрытия пор. В некоторых случаях парциальное давление активного газа, такого как водород, может использоваться для восстановления естественных оксидов на поверхности частиц порошка, химически очищая границы раздела в момент начала атомной диффузии, что значительно улучшает кинетику роста шеек.
5. Роль активаторов спекания
Для материалов с высокими температурами плавления или медленной диффузией добавление небольшого количества активатора спекания может принципиально изменить экономику процесса.
Эти добавки сегрегируют на границах частиц и создают путь с высокой диффузионной способностью, ускоряя кинетику усадки при более низких температурах. В индукционной печи, где тепловая энергия уже сконцентрирована, активатор может снизить требуемую пиковую температуру на сотни градусов, делая ранее маргинальное технологическое окно надежным и воспроизводимым.
Понимание компромиссов и конфигураций процесса
Индукционное спекание — это не монолитное решение. Выбор режима нагрева представляет собой критический компромисс при проектировании, который определяет, какие материалы вы можете обрабатывать и какова будет конечная стоимость оснастки.
Прямое индукционное спекание: скорость с предварительным условием
В этом режиме вихревые токи индуцируются непосредственно внутри самой порошковой заготовки.
- Основное преимущество: Максимально возможная скорость нагрева и энергоэффективность, так как нет посредника.
- Компромисс глубокой потребности: Исходная порошковая заготовка должна обладать высокой начальной электропроводностью. Плохая начальная связь приводит к упомянутому периоду инкубации, а локальные горячие точки в неоднородном «зеленом» теле могут вызвать катастрофическое тепловое напряжение. Этот режим требует высококачественных порошков высокой чистоты.
Индукционное спекание с использованием сусцептора: гибкость с посредником
Здесь проводящий сусцептор (обычно графитовая пресс-форма) поглощает магнитное поле и передает тепло образцу посредством теплопроводности.
- Основное преимущество: Радикальная гибкость. Поскольку образцу больше не нужно быть электропроводным, этот метод позволяет спекать непроводящую керамику и равномерно прикладывать одноосное давление во время нагрева.
- Компромисс глубокой потребности: Вы снова вводите этап теплопередачи. Скорость нагрева теперь ограничена теплопроводностью между сусцептором и образцом, а энергоэффективность немного падает. Однако для большинства применений, выходящих за рамки чистых тугоплавких металлов, непревзойденный контроль процесса, обеспечиваемый этим методом, делает его стандартным выбором.
Правильный выбор для вашей цели
Решение использовать индукционное спекание — это решение отдать приоритет контролю микроструктуры и скорости процесса превыше всего. Ваша конкретная цель оптимизации будет диктовать, как вы сбалансируете критические параметры.
- Если ваш основной фокус — сохранение наноразмерного зерна: Максимизируйте скорость нагрева и приложите максимально высокое безопасное одноосное давление. Это позволит вам снизить пиковую температуру и сократить время выдержки до нескольких минут или даже секунд, «замораживая» микроструктуру сразу после закрытия пор.
- Если ваш основной фокус — спекание непроводящей керамики: Вы должны использовать конфигурацию с сусцептором. Сосредоточьте проектирование процесса не только на образце, но и на оптимизации теплового профиля всей сборки графитовой пресс-формы, чтобы обеспечить равномерную передачу лучистого и кондуктивного тепла детали.
- Если ваш основной фокус — достижение сложных форм, близких к конечным: Прямая индукция рыхлого порошка затруднена из-за ограничений геометрии катушки. Метод с использованием сусцептора, с точно обработанной графитовой пресс-формой, позволяет вам применять изостатическое уплотнение через инструменты одноосного прессования, что делает его единственным жизнеспособным путем для инженерных компонентов.
Основная ценность индукционного спекания заключается в его способности сжимать время-температурное окно цикла спекания, давая вам прямое и немедленное управление конечной микроструктурой материала, чего не может повторить ни одна традиционная печь с радиационным нагревом.
Сводная таблица:
| Параметр / Режим | Основной рабочий механизм | Основное преимущество процесса |
|---|---|---|
| Пиковая температура | Активирует зернограничную и объемную диффузию | Стимулирует быстрое уплотнение без нежелательных фазовых сдвигов |
| Короткое время выдержки | Минимизирует окно диффузии атомов после закрытия пор | Предотвращает рост зерен, сохраняя мелкую микроструктуру |
| Одноосное давление | Ускоряет сдвиг частиц и устранение пор | Достижение полной плотности при более низких температурах и быстрых циклах |
| Прямая индукция | Вихревые токи индуцируются непосредственно в проводящем образце | Сверхвысокие скорости нагрева и максимальная энергоэффективность |
| С использованием сусцептора | Косвенный нагрев через проводящий графитовый сусцептор | Универсальная обработка непроводящей керамики и сложных форм |
Улучшите свои исследования материалов с прецизионными печами KINTEK
Готовы оптимизировать процессы высокотемпературного спекания и достичь превосходной плотности материалов? KINTEK специализируется на передовом лабораторном оборудовании и расходных материалах, адаптированных к вашим точным исследовательским и производственным требованиям. Мы предлагаем широкий спектр высокотемпературных решений, включая индукционные плавильные печи, вакуумные, муфельные, трубчатые, вращающиеся, CVD, атмосферные и стоматологические печи — все они полностью настраиваются под ваши уникальные требования.
Независимо от того, совершенствуете ли вы протоколы спекания керамики или разрабатываете новые проводящие сплавы, KINTEK обеспечивает надежность поставок и точный тепловой контроль, необходимые вашей команде. Свяжитесь с KINTEK сегодня, чтобы проконсультироваться с нашими экспертами по лабораторным печам и запросить индивидуальное коммерческое предложение!
Связанные товары
- 600T вакуумный индукционный горячий пресс вакуумная термообработка и спекание печь
- Вакуумная индукционная плавильная печь и дуговая плавильная печь
- Вакуумная термообработанная печь для спекания с давлением для вакуумного спекания
- Вакуумная печь для спекания молибденовой проволоки
- Небольшая вакуумная печь для термообработки и спекания вольфрамовой проволоки
Люди также спрашивают
- Почему для керамики из сульфида цинка (ZnS) используется вакуумная горячая прессовка (VHP)? Достижение превосходной ИК-прозрачности и механической прочности
- Как печь для спекания в вакуумной горячей прессовке предотвращает разбухание меди при спекании? Решение проблем расширения Fe-Cu
- Какова основная функция печи для спекания в вакуумном прессе при подготовке высокоплотных сплавов RuTi? Достижение максимальной плотности и чистоты
- Каковы преимущества использования печи для спекания с вакуумным горячим прессованием при подготовке композитов на основе алюминиевой матрицы SiCw/2024? Создание высокоэффективных аэрокосмических материалов
- Как вакуумная среда в печи спекания с вакуумным горячим прессованием защищает керамику, содержащую хром? Узнайте.