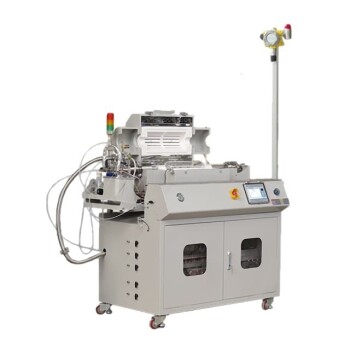
Выбор подходящего материала для гибридного аддитивного производства металлических деталей определяется двумя решающими факторами: прогнозированием его поведения при интенсивном нагреве и планированием термического восстановления с самого начала. Материал должен не только хорошо свариваться на этапе аддитивной печати, но и обладать достаточной структурной стабильностью, чтобы выдержать последующую механическую обработку без деформации. Ключевой «секрет» заключается в том, что процесс не заканчивается на платформе построения; тщательно разработанная последующая термообработка является обязательным связующим звеном между грубой, напряжённой заготовкой и высокопроизводительной прецизионной деталью.
Основная проблема заключается не просто в плавлении металла, а в управлении внутренним хаосом, который оно создаёт. Успех гибридного аддитивного производства зависит от выбора сплава, тепловые свойства которого подходят как для наплавки, так и для резания, а также от нейтрализации неизбежных остаточных напряжений с помощью тщательно контролируемого цикла термообработки в высокотемпературной печи. Именно эта последовательность превращает хрупкую, нестабильную заготовку, близкую к конечной форме, в надёжную деталь, критически важную для эксплуатации в аэрокосмической или медицинской отрасли.
Выбор материала с учётом конструкции
Выбор материала определяет все последующие решения. В гибридном процессе вы выбираете металл не только исходя из его конечных свойств; вы выбираете партнёра для сложного производственного цикла нагрева, охлаждения и резания. Этот выбор должен основываться на глубоком понимании тепловой физики.
Центральная роль тепловых свойств
Температура плавления и теплопроводность являются вашими основными конструктивными параметрами. Сплавы с высокой теплопроводностью, например некоторые марки алюминия или меди, быстро отводят тепло от ванны расплава. Это может привести к дефектам несплавления на аддитивном этапе.
И наоборот, материалы с низкой теплопроводностью, такие как титан или Inconel, удерживают тепло. Это способствует хорошему сцеплению слоёв, но значительно повышает риск накопления остаточных напряжений. Геометрию детали необходимо проектировать с учётом этого интенсивного локального удержания тепла уже на начальном этапе CAD-проектирования.
Проектирование материала для двойного процесса
Выбранный материал должен быть совместим как с лазерной печатью, так и с физическим режущим инструментом. Материал, который идеально печатается, может оказаться крайне сложным в обработке.
Например, суперсплавы на основе никеля легко упрочняются при механической обработке на станках с ЧПУ. Если операция снятия материала выполняется после аддитивного этапа, необходимо заранее задать отожжённую микроструктуру. Последующая термообработка позволяет восстановить исходную твёрдость материала, обеспечивая точность заключительных проходов и предотвращая поломку дорогостоящего инструмента.
Прогнозирование деформации с самого начала
Быстрые термические циклы создают в детали поле внутренних сил. При проектировании необходимо сознательно компенсировать ожидаемую деформацию.
Неравномерная усадка является законом физики, а не ошибкой станка. Центральная часть массивного выступа будет остывать медленнее, чем тонкая соседняя стенка, создавая градиент напряжений. Выбрав сплав с предсказуемым коэффициентом теплового расширения и смоделировав процесс, можно использовать последующую термообработку, в частности цикл снятия напряжений, чтобы деталь контролируемо расслабилась, а не вышла за пределы допусков во время механической обработки.
Обязательный термический процесс
Последующая термообработка не является стандартным этапом «нагрева и охлаждения». Это точно определённое металлургическое воздействие, выполняемое в высокотемпературной печи для устранения проблемной истории напечатанной детали и формирования новой однородной структуры.
Критическая роль печи с контролируемой атмосферой
Тип печи так же важен, как и температурный профиль. В открытой воздушной печи невозможно получить результаты аэрокосмического уровня.
Печи с контролируемой атмосферой и вакуумные печи необходимы, а не опциональны. Для реакционноспособных металлов, таких как титан, даже следовые количества кислорода при высоких температурах вызывают образование альфа-слоя — хрупкого поверхностного слоя, обогащённого кислородом, который ухудшает механические свойства. Вакуумная печь или печь с атмосферой высокочистого аргона активно защищает напечатанную деталь от окисления, сохраняя её химическую целостность в процессе восстановления микроструктуры.
Распространённые процедуры термообработки
Выбранный термический режим определяется сплавом и требуемым конечным состоянием. Именно этот этап обеспечивает «гибридность» гибридного производства, делая деталь пригодной для механической обработки.
Снятие напряжений является основным первым этапом. При нагреве детали до умеренной температуры и выдержке при ней зафиксированные термические напряжения, возникшие во время печати, рассеиваются без существенного изменения общей микроструктуры. Это основной способ предотвращения деформации при последующей обработке на станке с ЧПУ.
Отжиг обеспечивает полную перестройку микроструктуры. Этот процесс устраняет столбчатую анизотропную зеренную структуру детали в состоянии после печати. В результате формируется новая однородная и более мягкая зеренная структура, что идеально подходит для повышения обрабатываемости и восстановления изотропии механических свойств.
Гомогенизация и обрабатываемость
Термический этап является переходом от хрупкого, напряжённого состояния к стабильному состоянию, пригодному для резания. Он напрямую подготавливает деталь к последующей механической обработке.
Термообработанная гомогенизированная деталь предсказуемо ведёт себя под режущим инструментом. Процесс отжига устраняет твёрдые зоны, которые могли бы вызвать вибрацию инструмента, а также участки наклёпа, способные разрушить режущую кромку. Это обеспечивает достижение требуемых жёстких размерных допусков и качества поверхности при чистовом фрезеровании и точении без возникновения нового цикла внутренних напряжений.
Понимание компромиссов
Объективно интеграция прецизионной термообработки требует значительных инвестиций. Понимание возможных проблем позволяет обосновать её необходимость и создать более надёжную производственную линию.
- Стоимость и сроки производства: эксплуатация высокотемпературных вакуумных печей требует значительных затрат. Многочасовой цикл становится узким местом. Компромисс очевиден: вы замедляете производительность и увеличиваете стоимость каждой детали, чтобы гарантировать структурную целостность, что является обязательным требованием для сертифицированных применений.
- Риск чрезмерной обработки: заблуждение «чем больше, тем лучше» может испортить деталь. Избыточная термообработка без необходимости может вызвать нежелательный рост зёрен и значительно ослабить сплав. Цель заключается в соблюдении конкретного стандарта ASTM для термической обработки, а не в том, чтобы просто «нагревать деталь до готовности».
- Деформация геометрии во время нагрева: сам процесс, предназначенный для снятия напряжений, может вызвать провисание, если деталь неправильно закреплена в печи. Высокотемпературная ползучесть реальна; оснастка печи должна поддерживать деталь в её наиболее уязвимом состоянии, иначе можно получить идеально термообработанную, но безнадёжно деформированную деталь.
Правильный выбор в соответствии с целью
Итоговая стратегия должна согласовывать материал, термообработку и последовательность механической обработки с конечной целью изготовления детали.
- Если ваша основная цель — максимальная размерная точность: начните с цикла снятия напряжений в печи с контролируемой атмосферой, чтобы нейтрализовать наиболее сильные внутренние силы, затем выполните черновую обработку и завершите процесс мягким отжигом для стабилизации детали перед чистовой обработкой с зеркальным качеством поверхности.
- Если ваша основная цель — оптимизация механических характеристик: спроектируйте полный цикл термообработки на твёрдый раствор и старения. Используйте вакуумную печь для предотвращения деградации поверхности, превратив анизотропную микроструктуру детали после печати в полностью однородное высокопрочное состояние до выполнения лёгкой чистовой механической обработки.
- Если ваша основная цель — обрабатываемость и срок службы инструмента: отдайте приоритет полному отжигу сразу после печати. Восстановите металл до его наиболее мягкого и пластичного состояния, чтобы обеспечить интенсивную высокоскоростную механическую обработку без риска наклёпа или катастрофического разрушения инструмента.
Освоение гибридного производства означает, что тепловой путь материала следует рассматривать не как препятствие, а как фундаментальный конструктивный параметр, которым необходимо управлять от CAD-модели до заключительного цикла в высокотемпературной печи.
Итоговая таблица:
| Этап / аспект | Ключевой процесс и параметры | Основная цель и преимущество |
|---|---|---|
| Выбор материала | Анализ температуры плавления и теплопроводности | Предотвращение дефектов несплавления и чрезмерного удержания тепла |
| Снятие напряжений | Контролируемый нагрев в высокотемпературной печи | Рассеивание внутренних термических напряжений; предотвращение деформации детали во время обработки на станке с ЧПУ |
| Отжиг и гомогенизация | Полная термическая перестройка до формирования однородной зеренной структуры | Восстановление пластичности и обрабатываемости; устранение участков наклёпа |
| Контролируемая среда | Обработка в вакууме или атмосфере аргона | Предотвращение окисления и образования альфа-слоя в реакционноспособных сплавах (титан, Inconel) |
Максимальная точность гибридного процесса производства металлических деталей с KINTEK
Не позволяйте остаточным напряжениям или окислению испортить дорогостоящие металлические детали. KINTEK специализируется на современном лабораторном оборудовании и технологиях высокотемпературных печей, предлагая широкий ассортимент вакуумных, атмосферных, муфельных, трубчатых и специализированных печей для термической обработки, разработанных специально для высокоэффективной металлургии.
Обрабатываете ли вы реакционноспособный титан для аэрокосмической отрасли или термообрабатываете суперсплавы для медицинских применений, наши полностью настраиваемые печные решения обеспечивают точный контроль температуры, устраняют деформацию, оптимизируют обрабатываемость и позволяют достичь превосходной прочности материала.
Связанные товары
- Печь с контролируемой инертной атмосферой азота, 1200℃
- Печь с контролируемой инертной азотной атмосферой 1400℃
- Печь с регулируемой инертной азотной атмосферой 1700℃
- Печь с управляемой атмосферой с сетчатым поясом Печь с инертной азотной атмосферой
- Печь с контролируемой инертной азотно-водородной атмосферой
Люди также спрашивают
- Какие условия в печи с контролируемой атмосферой необходимы для спекания прессовок из медного сплава, изготовленных методом порошковой металлургии? Идеальная установка
- Каковы четыре основных типа контролируемых атмосфер, используемых в этих печах? Оптимизируйте ваши процессы термообработки
- Как печь с вакуумом или контролируемой атмосферой облегчает эксперименты с сидячей каплей? Оптимизация анализа смачиваемости сплавов
- Какую роль играют печь с контролируемой атмосферой и ванна для масляного закалки при термообработке стали AISI 5140?
- Какие газы используются в печах с контролируемой атмосферой? Оптимизация защиты и преобразования материалов