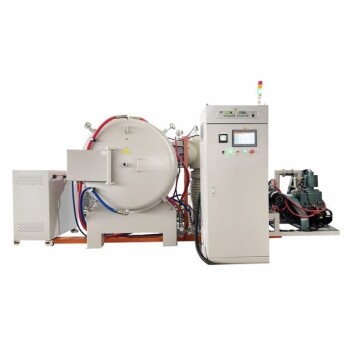
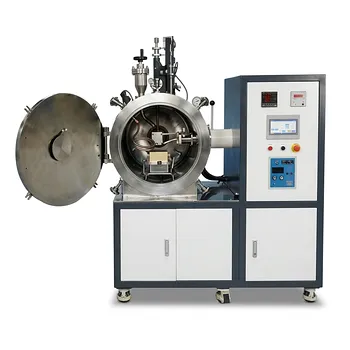
Главное преимущество — скорость. Проведение термического удаления связующего в вакууме или при пониженном давлении значительно сокращает время, необходимое для удаления органических связующих веществ. Это ускорение происходит потому, что скорость удаления паров — независимо от того, контролируется ли она диффузией или проницаемостью — обратно пропорциональна давлению окружающего газа. Однако процесс в глубоком вакууме создает два критических эксплуатационных компромисса: он исключает окислительную деградацию, которая помогает разрушать связующее, и серьезно ухудшает равномерность теплопередачи из-за отсутствия газовой конвекции. Современное инженерное решение — это работа при частичном вакууме в сочетании с точно контролируемым потоком окислительного или инертного газа, что позволяет сбалансировать быстрое извлечение летучих веществ с равномерным распределением тепла и адекватным химическим разложением.
Хотя пониженное давление быстро извлекает пары связующего, проведение цикла удаления в глубоком вакууме также разрушает температурную равномерность и останавливает химическое окисление. Оптимальный процесс отказывается от чистого высокого вакуума в пользу частичного вакуума с продувочным газом, обеспечивая скорость, равномерный нагрев и контролируемую химию связующего в рамках одного интегрированного этапа в печи.
Физика: почему низкое давление ускоряет удаление связующего
Как давление окружающей среды регулирует перенос паров
Движущей силой термического удаления связующего является удаление газообразных продуктов разложения из «зеленой» заготовки. При пониженном давлении длина свободного пробега молекул пара увеличивается, а градиент концентрации между внутренней частью детали и атмосферой печи становится более крутым. Скорость удаления паров, контролируемая как диффузией, так и проницаемостью, обратно пропорциональна давлению окружающей среды. Снижение давления в камере вдвое может почти удвоить скорость извлечения, радикально сокращая время цикла в высокотемпературных вакуумных или атмосферных печах.
Два режима переноса, управляющие процессом
- Удаление, контролируемое диффузией, преобладает, когда узким местом является движение пара через пористое тело заготовки. Более низкое давление окружающей среды снижает противодавление газа в камере, усиливая градиент концентрации и ускоряя диффузию из детали.
- Удаление, контролируемое проницаемостью, вступает в силу, когда скорость определяется вязким течением через поры. Более низкое давление в камере снижает сопротивление для выходящих газов, снова ускоряя общий цикл удаления связующего.
Эти механизмы сходятся к одному принципу работы: для максимальной скорости удаления снижайте давление настолько, насколько это практически возможно. Но это стремление к высокому вакууму немедленно сталкивается с двумя серьезными технологическими ограничениями.
Скрытая цена чистого высокого вакуума
Окисление: химическое преимущество, которое вы теряете
Многие системы связующих выигрывают от контролируемой окислительной деградации — химического пути, который расщепляет длинные полимерные цепи на более мелкие и летучие фрагменты при умеренных температурах. Чистый высокий вакуум исключает кислород, необходимый для этой реакции. Без окисления разложение связующего смещается в сторону чисто термического крекинга, который может быть более медленным и оставлять углеродистые остатки. Результатом часто становится более длительное эффективное время удаления, даже несмотря на ускоренное физическое удаление паров; вы теряете химического помощника, который облегчает извлечение связующего.
Теплопередача: когда исчезает конвекция
В печи конвекционные потоки газа являются основным средством равномерного распределения тепла вокруг загрузки. По мере падения давления до вакуумного режима плотность газа падает, и конвекция практически исчезает. Затем печь полагается исключительно на излучение и теплопроводность через разреженные молекулы газа, создавая «холодные» и «горячие» зоны. Плохая термическая равномерность приводит к неравномерному удалению связующего, неравномерной усадке и внутренним напряжениям, которые сохраняются до стадии окончательного спекания.
Микроструктурный риск неконтролируемой волатилизации
Быстрое образование пара в вакууме может вызвать скачок давления внутри детали, если путь выхода ограничен. Локальное избыточное давление внутри пор может привести к таким дефектам, как коробление, растрескивание или вздутие поверхности. Этот риск особенно остро проявляется, когда скорость нагрева не точно соответствует уровню вакуума. Таким образом, само преимущество скорости вакуума, если его не контролировать, может разрушить компонент еще до начала спекания.
Инженерное решение: частичный вакуум с контролируемой продувкой газом
Восстановление температурной равномерности с минимальным количеством газа
Современные высокотемпературные атмосферные/вакуумные печи обходят проблему конвекции, работая в режиме частичного вакуума — обычно от 1 до 100 мбар — при подаче небольшого потока инертного или окислительного газа. Даже небольшой плотности газа достаточно для восстановления конвекционных петель, которые выравнивают температурные градиенты, не повышая давление в камере настолько, чтобы препятствовать удалению паров.
Повторное введение контролируемого окисления
Используя окислительный продувочный газ (например, разбавленную смесь кислорода и азота) при пониженном давлении, печь восстанавливает окислительное разложение связующего. Этот химический путь работает синергетически с низким давлением: окисление расщепляет связующее на более мелкие молекулы, которые затем эффективно удаляются частичным вакуумом. Низкое общее давление поддерживает минимальное сопротивление паровой фазы, а окислительная химия предотвращает накопление тугоплавких углеродистых остатков.
Как частичный вакуум предотвращает дефекты
Контролируемый поток газа при пониженном давлении делает больше, чем просто гомогенизирует температуру и химический состав. Он также обеспечивает постоянную продувку, которая безопасно удаляет продукты разложения до того, как они смогут локально накопиться. Результатом является «мягкий» профиль удаления связующего, где извлечение паров происходит достаточно быстро для конкурентоспособных циклов, но при этом достаточно бережно, чтобы избежать скачков внутреннего давления и последующей деформации или растрескивания заготовки.
Понимание эксплуатационных компромиссов, которыми все еще нужно управлять
Затраты на оборудование и сложность
Печи, способные к точной работе при частичном вакууме со смешиванием нескольких газов, дороже в покупке и обслуживании, чем простые атмосферные установки. Вакуумные насосы высокого давления, контроллеры массового расхода и коррозионностойкие вакуумные камеры увеличивают капитальные и эксплуатационные расходы. Кроме того, время откачки и необходимость улавливания или очистки извлеченных связующих на выходе требуют дополнительных операций, которых избегают более простые печи.
Риск чрезмерного ускорения удаления
Даже при частичном вакууме плохо настроенный профиль нагрева может генерировать летучие вещества быстрее, чем они успевают выйти. Разработчики процессов должны инвестировать в итеративное составление тепловых профилей — скорости нагрева, время выдержки и уставки давления — чтобы синхронизировать химию и физику удаления связующего для каждой уникальной системы. Ошибки здесь ведут к браку.
Сочетание удаления связующего и спекания: палка о двух концах
Одним из главных преимуществ вакуумных печей является возможность последовательного проведения удаления связующего и спекания в одной камере, что исключает перемещение деталей и использование вторичного оборудования. Эта интеграция экономит время и ресурсы, но требует, чтобы горячая зона печи и насосная система справлялись как с низкотемпературной фазой сильного загрязнения, так и с ультрачистым высокотемпературным этапом спекания. Циклы технического обслуживания могут стать более сложными, так как остатки связующего должны быть тщательно удалены перед достижением температур спекания, чтобы избежать углеродного загрязнения конечной детали.
Гибкость атмосферы против контроля процесса
Возможность изменять химический состав газа «на лету» — это преимущество, но оно также требует более сложного управления рецептурами. Смеси инертных, восстановительных и окислительных газов по-разному взаимодействуют со связующим, внутренними элементами печи и материалом детали. Окислительная атмосфера, ускоряющая удаление связующего для одной керамики, может быть катастрофической для реактивного металла. Операторы должны освоить это химическое измерение, иначе возникнет риск нарушения свойств материала, которые вакуумная обработка призвана сохранить.
Выбор правильной стратегии для ваших деталей
Оптимальное давление удаления связующего и газовая среда никогда не являются универсальной константой; они должны соответствовать вашему материалу и производственным приоритетам.
- Если ваша главная цель — минимизация времени цикла: используйте частичный вакуум с активным продувочным газом, который поддерживает окислительное или термическое разложение, и инвестируйте в точный многозонный нагрев, чтобы обеспечить максимально возможную скорость нагрева без образования дефектов.
- Если ваша главная цель — поддержание максимальной плотности и чистоты детали: выберите вакуумную печь с высокой герметичностью и системами улавливания связующего. Проводите удаление при умеренном вакууме с инертной продувкой, чтобы избежать окисления порошка, а затем переходите непосредственно к вакуумному спеканию для максимального уплотнения.
- Если ваша главная цель — снижение капитальных или эксплуатационных затрат: рассмотрите упрощенную печь с частичным давлением вместо системы высокого вакуума. Работая при максимально возможном давлении в камере, которое все еще соответствует целевому времени цикла, вы снижаете требования к насосам и упрощаете сбор связующего.
- Если ваша главная цель — обработка реактивных металлов (например, вольфрама, молибдена): вы должны избегать любой окислительной атмосферы во время удаления связующего. Используйте печь высокого вакуума с заполнением инертным газом при пониженном давлении, принимая более длительное время удаления в обмен на целостность поверхности и химическую чистоту.
Основной урок заключается в том, что выбор «вакуум против атмосферы» — это ложная дихотомия. Настоящий рубеж производительности лежит в инженерной «золотой середине»: частичный вакуум с точно дозированным потоком газа, который объединяет скорость, равномерность и контроль в единый тепловой профиль.
Сводная таблица:
| Стратегия удаления | Скорость удаления | Термическая равномерность | Путь деградации связующего | Идеальное применение |
|---|---|---|---|---|
| Чистый высокий вакуум | Очень высокая | Плохая (только излучение) | Только термический крекинг | Реактивные металлы, неокисляемые связующие |
| Частичный вакуум + продувочный газ | Высокая и контролируемая | Высокая (восстановленная конвекция) | Контролируемое окислительное + термическое | Прецизионные детали, интегрированное удаление/спекание |
| Атмосферное давление | Стандартная | Хорошая | Полное окислительное / инертное | Простая геометрия, бюджетное оборудование |
Хотите оптимизировать процессы термического удаления связующего и спекания с помощью точного контроля давления и атмосферы? KINTEK специализируется на высокопроизводительном лабораторном оборудовании и расходных материалах. Мы предлагаем широкий ассортимент высокотемпературных печей — включая вакуумные, атмосферные, муфельные, трубчатые, вращающиеся, CVD, стоматологические и индукционные плавильные печи, — разработанных для удовлетворения ваших точных требований к термической обработке. Повысьте эффективность, выход продукции и качество вашего производства уже сегодня — свяжитесь с экспертами KINTEK прямо сейчас, чтобы найти свое индивидуальное решение для печи!
Связанные товары
- 2200 ℃ Вакуумная печь для термообработки и спекания вольфрама
- 2200 ℃ Графитовая вакуумная печь для термообработки
- Печь для вакуумной термообработки молибдена
- Вакуумная печь для спекания молибденовой проволоки
- Лабораторная вакуумная трубчатая печь высокого давления Кварцевая трубчатая печь
Люди также спрашивают
- Как вакуумная печь спекания с вольфрамовым нагревом подготавливает керамику (TbxY1-x)2O3? Достижение плотности и чистоты 99%+
- Как давление прессования и вакуумное спекание оптимизируют пористую керамику? Максимизация плотности и вязкости разрушения
- Какие улучшения износостойкости достигаются с помощью порошкового покрытия? Роль вакуумных печей спекания
- Какую роль играет высокотемпературная вакуумная печь спекания в уплотнении сплавов WC-10(Ni, Ni/Co)?
- Как высокотемпературное вакуумное спекание влияет на механические свойства Y-TZP? Достижение максимальной вязкости разрушения