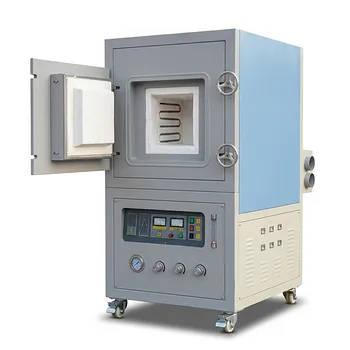
Основные этапы порошковой металлургии — это смешивание, прессование и спекание, при этом печь с контролируемой атмосферой играет важнейшую роль во время спекания, защищая металлические частицы от окисления, обеспечивая атомную диффузию и формируя точную микроструктуру, которая придает конечному компоненту прочность и функциональность.
Порошковая металлургия превращает рыхлые металлические порошки в высокопроизводительные детали, но именно на этапе спекания происходит настоящее волшебство. Без точно контролируемой атмосферы окисление и загрязнение разрушили бы межчастичные связи, необходимые для обеспечения плотности, проводимости и прочности. Атмосфера печи не просто предотвращает ржавчину — она активно формирует химический состав и микроструктуру готового сплава.
Три столпа порошковой металлургии
Вопрос затрагивает простой трехстадийный процесс. Каждый этап опирается на предыдущий, но именно на последнем — спекании — контролируемая атмосфера становится незаменимой.
Смешивание прекурсоров
Элементарные или предварительно легированные металлические порошки смешиваются со смазочными материалами и другими добавками для создания однородного сырья. Этот этап обеспечивает равномерный состав и текучесть при прессовании.
Прессование в «зеленое» состояние
Порошковая смесь прессуется в жесткой пресс-форме при комнатной температуре, обычно под давлением около 300 МПа для медных сплавов. В результате получается «зеленая заготовка», которая сохраняет свою форму благодаря механическому сцеплению и холодной сварке, но обладает минимальной прочностью.
Спекание: термическая метаморфоза
Зеленая заготовка нагревается до высокой температуры — часто 70–90% от температуры плавления металла — в печи с контролируемой атмосферой. Тепло запускает атомную диффузию, формируя шейки спекания между частицами, что устраняет поры и создает плотный, металлургически связанный твердый материал. Без правильной атмосферы вся эта трансформация потерпела бы неудачу.
Почему печь с контролируемой атмосферой обязательна
Суть вопроса заключается в понимании истинной роли печи. Это не просто «духовка с причудливым газом». Это прецизионный термохимический реактор, который определяет конечные свойства материала.
Угроза окисления при высокотемпературной обработке
Металлические порошки имеют огромное отношение площади поверхности к объему. При температурах спекания — 850 °C для медных сплавов или 1125 °C для стали — воздействие кислорода вызвало бы мгновенное катастрофическое окисление. Печь с контролируемой атмосферой заполняет камеру инертными или восстановительными газами (такими как сухой водород, азотно-водородные смеси или аргон), создавая вокруг заготовки среду без кислорода. Это напрямую отвечает на поставленный вопрос: печь предотвращает окисление, которое в противном случае разрушило бы деталь до того, как она стала бы пригодной к использованию.
За пределами окисления: многогранная роль атмосферы
Настоящая гениальность контролируемой атмосферы заключается в ее многозадачности. Она управляет цепью термохимических событий, определяющих металлургическое качество.
Удаление смазки: выжигание без горения
На этапе нагрева атмосфера должна эффективно удалять остатки связующего и смазки из зеленой заготовки. Тщательно управляемый поток газа удаляет продукты разложения, не оставляя углеродной сажи или золы, которые ослабили бы связь.
Восстановление оксидов и очистка поверхности
Даже следовые оксидные пленки на частицах порошка блокируют диффузию. Восстановительные атмосферы — такие как высокочистый сухой водород, используемый для медных сплавов — химически удаляют эти оксиды, обнажая чистые металлические поверхности. Это необходимое условие для образования шейки — микроскопических мостиков, которые растут между частицами для повышения прочности.
Теплопередача и термическая однородность
Атмосфера является невидимым переносчиком тепла. Быстрый и равномерный нагрев предотвращает температурные градиенты, вызывающие деформацию или неравномерное спекание. Теплопроводность газовой смеси и характер ее потока внутри горизонтальной трубчатой печи или конвейерной печи напрямую влияют на стабильность качества деталей.
Контроль междоузельных элементов и спекающее упрочнение
Помимо окисления, атмосфера контролирует поглощение и потерю междоузельных элементов, таких как углерод и азот. При спекании стали атмосфера из 90% H₂ / 10% N₂ может предотвратить обезуглероживание (потерю углерода), одновременно обеспечивая контролируемую скорость охлаждения для спекающего упрочнения, превращая печь спекания в комбинированную станцию термообработки.
Пример: хромистые стали
Хром обладает «ненасытным аппетитом» к кислороду и углероду. Спекание хромистой порошковой стали в стандартной атмосфере превращает хром в бесполезные оксиды, одновременно лишая матрицу углерода. Обязательна сверхсухая бескислородная атмосфера с точно контролируемым углеродным потенциалом. Только тогда твердофазная диффузия хрома в железную матрицу может снизить его химическую активность и подавить окисление, давая прочную, поддающуюся закалке сталь.
Понимание компромиссов
Печь с контролируемой атмосферой — это не решение по принципу «включил и работай». Она требует строгой эксплуатационной дисциплины и влечет за собой реальные инженерные компромиссы.
- Стоимость и сложность: Газы высокой чистоты, мониторы точки росы и герметичная конструкция печи значительно увеличивают капитальные и эксплуатационные расходы.
- Чувствительность к выбору газа: Использование водорода с реактивными порошками (например, титаном) может вызвать образование гидридов и охрупчивание. Аргон может быть безопаснее, но он дорог и лишен способности водорода восстанавливать оксиды.
- Риск обезуглероживания: Даже слегка влажная атмосфера может обезуглероживать сталь, ухудшая закаливаемость. Атмосферу необходимо подбирать в соответствии с термодинамическими потребностями сплава.
- Скорость потока и однородность: Плохое распределение газа создает «мертвые зоны» с нестабильными свойствами. Достижение ламинарного потока в непрерывной конвейерной печи требует тщательной инженерной проработки.
- Ограничения технологического окна: Твердофазное спекание композитов с реактивной матрицей (алюминий, титан, магний) требует строгого соблюдения температуры ниже линии солидуса матрицы, чтобы предотвратить деградацию волокон. Это узкое температурное окно требует исключительного контроля печи.
Правильный выбор для вашей цели
Ваше применение диктует стратегию выбора атмосферы. Согласуйте среду печи с вашей глубокой потребностью, а не только с материалом.
- Если ваша главная цель — электропроводность (например, медно-никель-алюминиевые сплавы): Используйте сухую водородную атмосферу при 850 °C для полного удаления оксидов и спекания без пор, максимизируя значения IACS.
- Если ваша главная цель — механическая прочность и вязкость стальных деталей: Выбирайте азотно-водородную восстановительную атмосферу с точным контролем углеродного потенциала, чтобы избежать обезуглероживания и обеспечить спекающее упрочнение.
- Если ваша главная цель — обработка хромистых порошковых сталей: Инвестируйте в сверхсухие бескислородные атмосферы и мониторинг точки росы, чтобы раскрыть потенциал упрочнения хрома без окисления.
- Если ваша главная цель — передовые композиты с реактивными волокнами: Придерживайтесь твердофазного спекания в среде инертного газа высокой чистоты, оставаясь ниже линии солидуса матрицы для сохранения целостности волокон и равномерного распределения.
Печь с контролируемой атмосферой — это не периферийный аксессуар, это бьющееся сердце процесса порошковой металлургии, превращающее хрупкие зеленые заготовки в инженерные, функциональные материалы.
Сводная таблица:
| Этап процесса / Роль атмосферы | Основной механизм и функция | Преимущества для материала и характеристик |
|---|---|---|
| 1. Смешивание порошков | Смешивание элементарных порошков со смазками/добавками | Обеспечивает равномерный химический состав и текучесть |
| 2. Прессование | Холодное прессование порошковой смеси в пресс-формах (~300 МПа) | Создает удерживающую форму «зеленую заготовку» посредством механического сцепления |
| 3. Спекание | Нагрев до 70–90% температуры плавления для запуска атомной диффузии | Формирует шейки между частицами, устраняя поры и повышая прочность |
| Защита от окисления | Заполнение камеры инертным/восстановительным газом (H₂, N₂, Ar) | Предотвращает катастрофическое окисление при высоких температурах |
| Удаление смазки и очистка поверхности | Термическое разложение и удаление оксидов сухим H₂ | Удаляет остатки связующего и обнажает чистые металлические поверхности для связи |
| Контроль микроструктуры и углерода | Точное соотношение газов и управление точкой росы | Предотвращает обезуглероживание и позволяет проводить интегрированное спекающее упрочнение |
Оптимизируйте спекание в порошковой металлургии и получайте высокоплотные металлические компоненты без дефектов вместе с KINTEK. Являясь надежными специалистами в области лабораторного оборудования и расходных материалов, KINTEK предлагает широкий ассортимент высокотемпературных печей — включая печи с контролируемой атмосферой, трубчатые, вакуумные, муфельные, CVD, роторные и индукционные плавильные печи — полностью настраиваемых в соответствии с вашими требованиями к контролю газа, равномерности температуры и составу сплавов. Повысьте качество своих исследований материалов и производства — свяжитесь с нашими экспертами по печам сегодня!
Связанные товары
- Печь с контролируемой инертной атмосферой азота, 1200℃
- Печь с контролируемой инертной азотной атмосферой 1400℃
- Печь с регулируемой инертной азотной атмосферой 1700℃
- Печь с управляемой атмосферой с сетчатым поясом Печь с инертной азотной атмосферой
- Печь с контролируемой инертной азотно-водородной атмосферой
Люди также спрашивают
- Какие условия в печи с контролируемой атмосферой необходимы для спекания прессовок из медного сплава, изготовленных методом порошковой металлургии? Идеальная установка
- Как печь с контролируемой атмосферой предотвращает окисление и науглероживание? Мастер точной термообработки
- Как печь с вакуумом или контролируемой атмосферой облегчает эксперименты с сидячей каплей? Оптимизация анализа смачиваемости сплавов
- Какие газы используются в печах с контролируемой атмосферой? Оптимизация защиты и преобразования материалов
- Какие факторы следует учитывать при выборе печи с контролируемой атмосферой? Обеспечьте оптимальную производительность для ваших материалов